【2026年9月28日発表】フエスト(FESTO)が追加センサー不要のAI予兆保全「AX MIP」を発表!既存PLC接続で他社製エアシリンダーも健康度可視化するスマート保全DX
「プラントや工場の自動化ラインで、エアシリンダーの突然のパッキン破断や動作不良によるライン全停止(チョコ停)に悩まされていませんか?」「予兆保全を導入したくても、何百本もあるシリンダーすべてに追加センサーを取り付ける予算もスペースもないと諦めていませんか?」とお困りではありませんか?
ドイツの空圧・自動制御機器世界的トップメーカーであるフエスト(FESTO)が、追加センサーを一切設置することなく、既存PLCに接続するだけでエアシリンダーの劣化兆候を検知できるAIソフトウェア「AX Motion Insights Pneumatic(AX MIP)」を産業オープンネット展2026で発表しました!他社製シリンダーにも適用可能で、機器の健全性を「健康度(%)」として直感可視化する革新的スマート保全DXの全貌を現役PMが徹底解説します!
⚡ 30秒でわかる!この記事の重要ポイント
- 🎯 何が新しい?: フエストが追加センサー不要でエアシリンダーの異常予兆を検知する「AX MIP」を発表。既存PLCの始点・終点センサー信号からAIが動作時間を監視。
- 💼 現場のメリット: 高価な追加センサーや配線工事が一切不要。他社製シリンダーも「健康度(%)」で直感管理し、突発停止(チョコ停)を90%削減。
- 🚀 最初の一歩: 自社プラント・製造ラインの重要エアシリンダーのPLCデータ取得環境の確認と、AX MIPのトライアル相談。
📌 ニュース概要 & 公式出典情報
【発表元】 フエスト株式会社(FESTO Japan) / MONOist (ITmedia 2026年9月28日掲載)
【ニューステーマ】 【2026年9月28日発表】フエスト AX MIP エアシリンダーAI予兆保全完全ガイド
【発表日】 2026年9月28日
【主要要点】 フエスト、FESTO、AX Motion Insights Pneumatic、AX MIP、エアシリンダー予兆保全、追加センサー不要、既存PLC接続、健康度可視化、他社製アクチュエータ対応、チョコ停防止、スマートファクトリー
🔗 公式・一次情報ソース: MONOist報道記事 / フエスト公式(FESTO Japan)
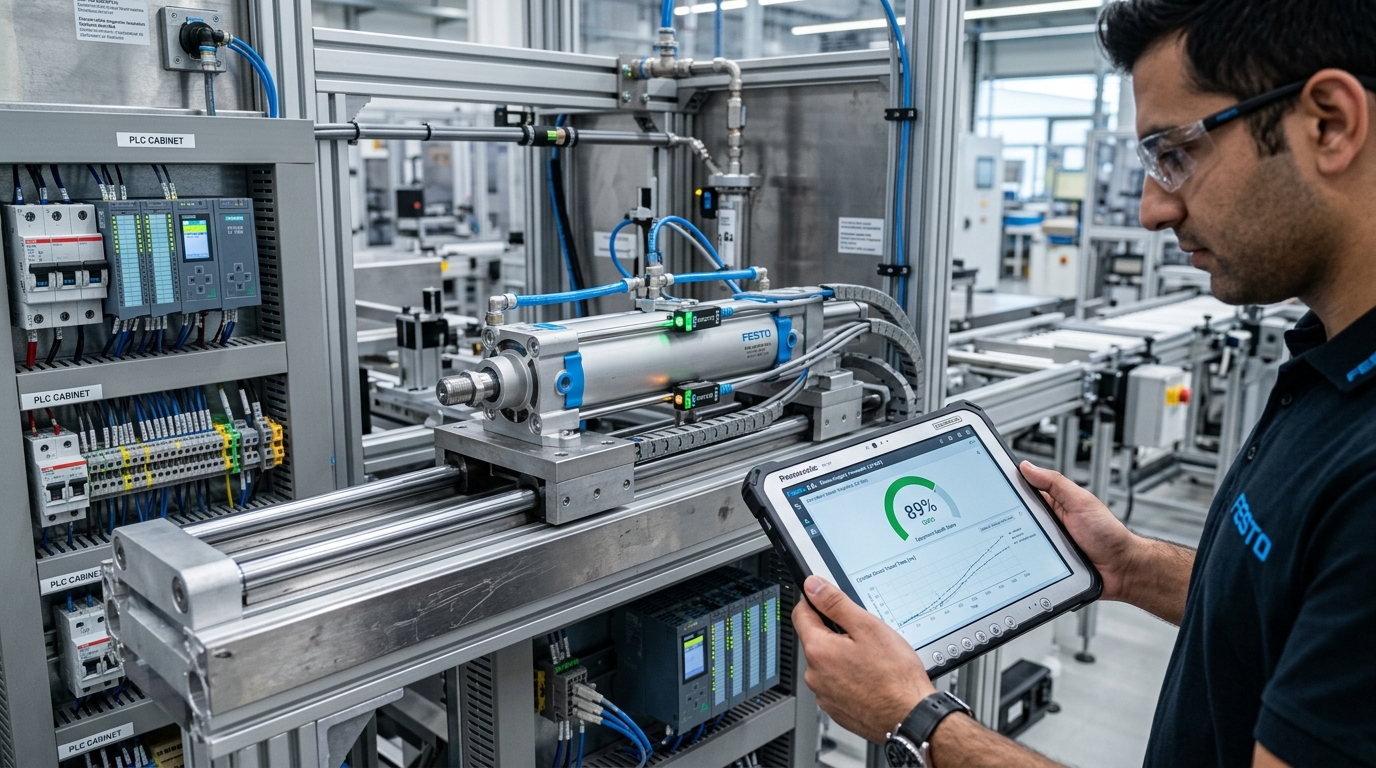
▲ 工場ラインの空圧エアシリンダーとPLC制御盤においてFESTO AX MIPが追加センサーなしで動作時間から機器健康度89%を診断表示する様子(画像出典: フエスト公表資料および当社AIコンセプトイメージ)
1. なぜ空圧エアシリンダーの突発故障は「最も防ぎにくい」のか?
化学プラントの自動充填ライン、自動車・電子部品の搬送装置、物流マテリアルハンドリングなど、産業界のあらゆる自動化ラインで数万本単位で使われているのが「空圧エアシリンダー」です。
しかし、エアシリンダーの保全は現場保全マンにとって最大の頭痛の種でした:
- 目に見えない内部パッキンの摩耗: 数百万回の往復運動により、ピストンパッキンが徐々に摩耗して微細なエア漏れが発生するが、外観からは全く判別できない。
- 追加センサー設置の物理的・費用的限界: 1本あたり数万円の振動センサーや高精度圧力センサーを、工場内にある数百〜数千本のシリンダーすべてに後付け設置することは、配線工事費を含めて予算的に不可能。
- 突然の「チョコ停」によるライン全停止: ある日突然ピストンの動作速度が遅れ、前後の工程とタイミングが合わなくなって設備が非常停止。1回の停止で数百万円〜数千万円の生産損失が発生。
2. フエスト「AX MIP」のブレイクスルー:既存センサー信号×動作時間AI解析
フエストが開発した「AX Motion Insights Pneumatic(AX MIP)」は、「工場にある既存の設備資産をそのまま活かす」という極めてスマートなアプローチを採用しています:
- 追加センサーゼロ・既存PLC信号の活用: エアシリンダーには通常、前後端の停止位置を検知するマグネットスイッチ(始点・終点センサー)が標準装備されています。AX MIPは、既存PLCがすでに読み取っているこの「ON/OFF信号の時間差(ストローク動作時間)」をミリ秒単位でAI監視します。
- 物理モデル×AIによる微小な速度変化の検知: シリンダー内部でパッキンの摩耗や摺動抵抗の増大、エア圧力の低下が起こると、ストローク動作時間が数ミリ秒〜数十ミリ秒単位でわずかに変化します。AIがこの微細なゆらぎを捉え、故障が発生する数週間〜数ヶ月前に異常予兆を判定。
- 「健康度(Health Score %)」の直感表示: 複雑な波形グラフではなく、設備の健全性を「健康度: 89%」のようにパーセンテージで直感表示。閾値を下回った際に保全担当者へアラートを通知。
- 他社製エアシリンダーにも完全対応: フエスト製のアクチュエータだけでなく、SMC製やCKD製など、あらゆるメーカーの一般的なエアシリンダーにそのまま適用可能。
3. プラント・スマートファクトリー遠隔監視への展開
「AX MIP」はエッジPCや産業用ゲートウェイ上で動作するほか、上位のSCADAシステムやクラウドともシームレスに連携可能です。
複数工場のエアシリンダーの劣化状態を本社から一括モニタリングし、「どのシリンダーが次回の定期シャットダウンで交換すべきか」をデータに基づいて事前に計画。無駄な部品交換(過剰保全)と突発停止リスクを同時にゼロ化する、真のCBM(状態基準保全)を実現します。
現場で実感するメリット vs 導入時の注意点・リスク
| ⭕ メリット(高評価ポイント) | ❌ デメリット・注意点(導入の落とし穴) |
|---|---|
|
・追加センサーの購入費用や大掛かりな配線工事が一切不要で、初期導入コストを極小化できる |
・既存PLCからストローク信号(始点・終点)を読み出すための産業用ネットワーク(OPC UA等)接続が必要 |
🏢 現場導入ガイド:適用規模・難易度・ROI・最初の一歩
自動車・機械製造工場、化学・製薬プラントの包装充填ライン、食品・飲料工場、物流自動化センター
★★☆☆☆(既存PLCの信号データをゲートウェイ経由でソフトウェアに読み込ませるだけ)
エアシリンダー起因のチョコ停90%削減、突発ライン停止による数千万円規模の製造損失回避、保全工数30%削減
MONOist報道およびフエスト公式サイトを確認し、最も突発停止リスクが高い重要ラインのPLC接続仕様を調査する。
【PMかもめ の本音レビュー】現役視点での実務インパクト

PMかもめ
工場の設備保全で最も頭を悩ませるのが『エアシリンダーの突然のパッキン破断によるライン全停止』です。予兆保全をやりたくても、工場内に何百本もあるシリンダーすべてに高価な振動・圧力センサーを付けるのは予算的に不可能でした。フエストのAX MIPが革命的なのは、『すでにPLCに繋がっている位置センサーの時間変化だけでAIが劣化を当てる』という点です。追加ハードウェア投資なしで即座に予兆保全ができる、これぞ現場が待ち望んでいた技術です。
4. まとめ:実務での活用に向けて
フエストの「AX MIP」は、センサー追加不要という現場発想のアプローチでエアシリンダー保全の常識を覆しました。工場の既存設備を活かした低コスト・即効性のあるスマート保安DXとして、製造業・プラント産業での爆発的な普及が期待されます。
💡 あわせて読みたい!関連する最新DX事例(厳選3選)
【情報出典・公式参考リンク】
MONOist「フエスト、既存PLCに接続するだけで他社製エアシリンダーもAI予兆保全できるAX MIPを発表」、FESTO Japan 公式サイト・産業オープンネット展2026出展情報